
常見問題
分為幾個主要因素:
- 以往使用一般焊接的工件,由於速度太慢或者強度太差而改用摩擦熔接(摩擦焊)來增加強度以及縮短工時。
- 製程需求,有些產品設計大同小異,只有長度需求改變,此時就不用製作很多不一樣的模具,只需要製作相同特徵的部分,剩下的長度就用摩擦熔接(摩擦焊)改變。
- 節省加工成本,以往需要用整塊原材料去切削,
使用摩擦熔接(摩擦焊)可以節省加工時間、減少後續製程機械磨耗以及降低材料成本。
常見的材質有
鐵-鐵
鐵-碳鋼
碳鋼-碳鋼
碳鋼-不鏽鋼
碳鋼-合金鋼
合金鋼-合金鋼
鋼筋-碳鋼
鋼筋-其他合金
銅-鋁
其他材質請參考以下表格,或者來電洽詢04-2561-7836。

一般焊接為表面焊接,只能在接觸面周圍焊接,焊接速度慢,且焊接品質非常仰賴技術人員。
摩擦熔接(摩擦焊)為接觸面百分之百接合,產品輸出穩定且快速,且不需使用其他填充材料、助焊劑和保護氣體等消耗性材料。
因為摩擦熔接的特性是接觸面百分之百接合,配合正確參數摩擦熔接強度大部分可以勝於母材料。
源祐工業機械的液壓系統採閉迴路控制,液壓溫度不同時也依然能輸出精準推力。
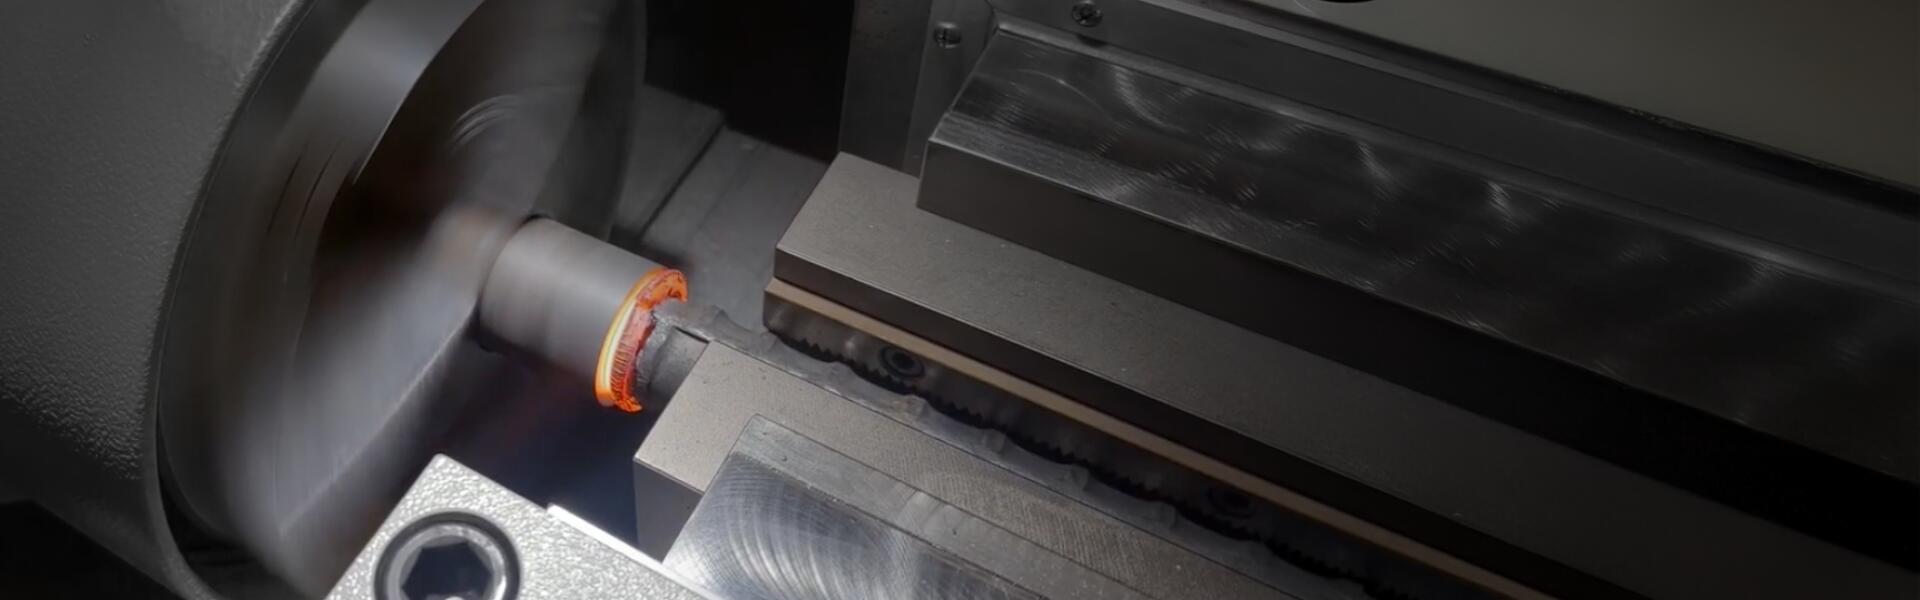
摩擦熔接後會有被推擠出的材料(熔渣),某些材料冷卻後硬度會變高,趁著熔接完成時熔渣還未完成冷卻的狀況下直接車削能降低後續加工困難度。
可以根據不同工件客製化送料機構,或者搭配機械手臂送料,可至客製化服務了解更多